Какие неисправности профилегибочного станка можно устранить ремонтом?
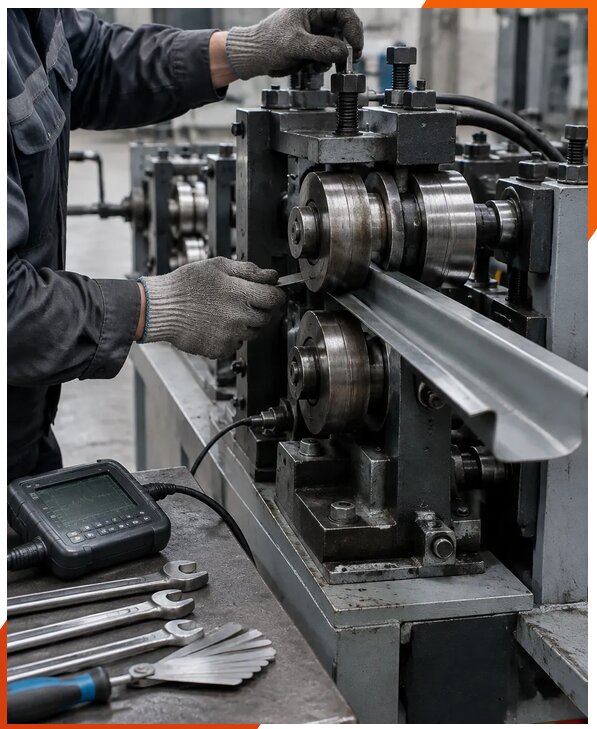
Ремонт профилегибочного станка начинается с поиска причины неисправности: внешнее проявление не всегда указывает на узел, который вышел из строя. Станок может неточно формовать профиль, оставлять волны и заломы, смещать заготовку, издавать посторонний шум или останавливаться с аварийным сообщением. Специалист проверяет механику, привод, систему управления и условия эксплуатации, после чего определяет объем работ. Восстанавливаем работоспособность оборудования при износе валов и роликов, повреждении подшипников, сбоях редуктора, приводных муфт, датчиков, электродвигателей и электрооборудования. Также выполняем устранение аварийных ошибок и ремонт гидравлических и пневматических компонентов, если они предусмотрены конструкцией станка.
В зависимости от результатов диагностики работы могут включать:
1. Контроль люфтов осей и состояния направляющих, валов, опорных и передаточных элементов.
2. Поиск источника вибрации оборудования, перегрева, шума или нестабильной подачи заготовки.
3. Замену подшипниковых узлов, уплотнений, ремней, муфт и других изношенных деталей.
4. Проверку гидравлической системы, включая давление, герметичность соединений и работу исполнительных механизмов.
5. Проверку пневматической системы, клапанов, цилиндров и подачи сжатого воздуха.
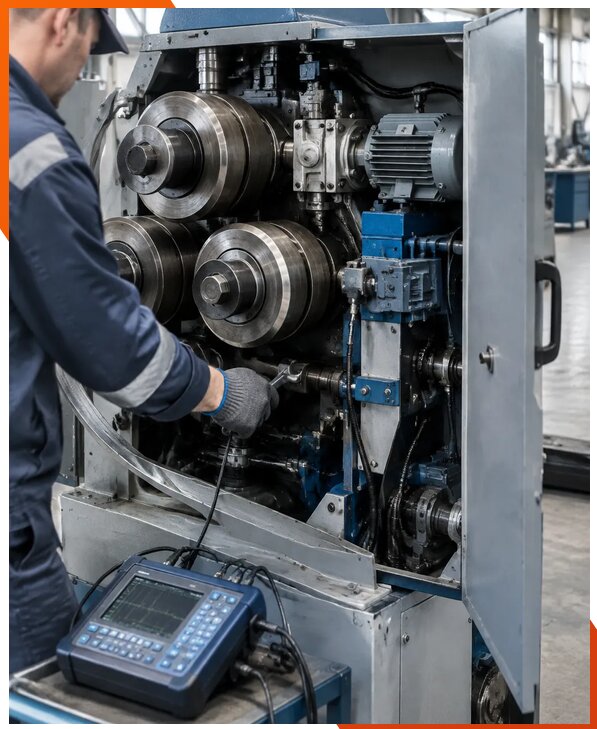
6. Диагностику электрики, датчиков, контроллера и цепей аварийной остановки.
После выявления причины составляем техническое заключение с описанием дефекта, необходимых операций и рекомендуемых деталей. Работы согласуются до начала ремонта. Для оценки предварительной стоимости учитываются модель станка, характер поломки, доступность комплектующих и объем разборки. Компания ЮнионикРу выполняет ремонт профилегибочного оборудования в Казани и организует выезд сервисного инженера в Казань, если диагностику целесообразно провести непосредственно на производстве.
Как проходит диагностика профилегибочного станка перед ремонтом?
Диагностика нужна, чтобы отличить первичную неисправность от последствий длительной эксплуатации и не менять исправные узлы наугад. Сначала инженер уточняет симптомы: при каких режимах возникает сбой, меняется ли качество профиля, появляются ли аварийные сообщения, шум, нагрев или вибрация оборудования. Затем оценивает состояние станка, проверяет документацию и, если это безопасно, наблюдает работу механизмов на предусмотренных режимах. При необходимости оборудование отключают от источников энергии и выполняют осмотр внутренних узлов.
В состав проверки могут входить:
1. Контроль люфтов осей, состояния роликов, валов, опор, направляющих и соединений.
2. Осмотр приводов, редукторов, ременных передач, муфт и подшипниковых узлов.
3. Проверка гидравлической системы, уровня и состояния рабочей жидкости, давления, шлангов и уплотнений.
4. Проверка пневматической системы, герметичности магистралей, клапанов, цилиндров и регуляторов давления.
5. Диагностика электродвигателей, датчиков, шкафа управления, соединений и цепей защиты.
6. Обслуживание системы СОЖ, если она установлена: осмотр подачи, фильтрации и состояния жидкости.
По итогам специалист фиксирует обнаруженные отклонения и определяет, что требуется для ремонта: регулировка, восстановление посадочных мест, замена деталей или комплексная наладка. Заказчику передается техническое заключение с перечнем работ и рекомендациями по эксплуатации. Если нужных деталей нет на площадке, подбираем запасные части для четырехвалковых вальцов и комплектующие для четырехвалковых вальцов с учетом модели и конструкции оборудования. Ориентировочная стоимость ремонта определяется после оценки объема работ, а цена отдельных операций может начинаться от 10617 руб. Сроки зависят от характера дефекта, доступности запчастей и необходимости выезда специалиста.
Какие работы выполняют при восстановлении механики и приводов профилегиба?
Механическая часть профилегибочного станка испытывает значительные нагрузки, поэтому даже небольшой износ может ухудшить геометрию готового профиля и увеличить нагрузку на привод. При ремонте проверяем валы, ролики, опоры, направляющие, передачи и места крепления узлов. Измеряем люфты осей, оцениваем биение и состояние рабочих поверхностей, выявляем перекосы и следы неравномерного износа. Если станок формует профиль с отклонениями, важно установить, связана ли причина с настройкой оснастки, износом механики, приводом или сочетанием этих факторов.
В зависимости от технического состояния выполняем разборку и дефектовку узлов, очистку, регулировку, восстановление соединений, замену изношенных элементов и проверку соосности. При выявлении повреждений подшипников выполняется замена подшипниковых узлов, проверяется состояние посадочных мест и качество установки. Отдельно исследуем источники шума и вибрации оборудования: ими могут быть разбалансировка, ослабленные крепления, износ передачи или недостаток смазки. Если конструкцией предусмотрена система централизованной смазки, проверяем подачу смазочного материала, состояние магистралей и работу распределителей.
При ремонте приводов оцениваем электродвигатель, редуктор, муфты, ремни и элементы передачи усилия. Неисправные детали заменяем подходящими по исполнению и характеристикам; перед установкой проверяем совместимость с конкретной моделью оборудования. После сборки проводим настройку рабочих параметров и проверяем механизм без нагрузки, а затем в предусмотренном рабочем режиме. Завершает работы настройка после ремонта: контроль точности позиционирования, пробная подача материала и тестовый запуск оборудования. Условия и состав работ зависят от состояния станка и согласуются по результатам дефектовки. На ремонтные операции распространяется гарантия на ремонтные работы в объеме, указанном в документах. Компания принимает оборудование в работу в Республике Татарстан; выезд сервисного инженера согласуется с учетом расположения производства и возможности безопасно проверить станок на месте.
Как проверяют гидравлику, пневматику и систему управления при ремонте?
Если профилегибочный станок оснащен гидравлическим или пневматическим приводом, проверка этих систем входит в диагностику при соответствующих симптомах. Нестабильное усилие, медленное перемещение узлов, утечки, самопроизвольное срабатывание или невозможность выполнить команду могут быть связаны с давлением, клапанами, цилиндрами, трубопроводами, датчиками либо электрическим управлением. До разборки специалист уточняет последовательность появления сбоя и проверяет состояние оборудования в безопасных условиях. Затем локализует неисправность, чтобы ремонтировать конкретный узел, а не менять детали без подтверждения их дефекта.
При проверке гидравлической системы оценивают уровень и состояние рабочей жидкости, герметичность магистралей, работу насоса, клапанов и цилиндров, а также соответствие давления заданным параметрам. Проверка пневматической системы включает осмотр фильтров, регуляторов, соединений, шлангов, распределителей и исполнительных элементов. Одновременно диагностируются датчики положения, концевые выключатели, кабельные соединения, контроллер и цепи блокировок. При неисправности панели управления или сбое программы определяют, вызван ли он поломкой компонентов, повреждением соединений или нарушением настройки.
После ремонта проверяют последовательность команд, работу защит и реакцию станка на штатные сигналы. Выполняется настройка рабочих параметров, а при наличии системы централизованной смазки или системы СОЖ дополнительно контролируются подача и состояние соответствующих узлов. Тестовый запуск оборудования проводят поэтапно: сначала без производственной нагрузки, затем с заготовкой и на согласованных режимах. При обнаружении отклонений настройки корректируют и повторяют контроль. В вашем городе сервисный специалист может провести проверку непосредственно на производственной площадке, если конструкция и состояние станка позволяют безопасно выполнить диагностику на месте. Ремонтные действия, требующие разборки или замены компонентов, согласуются с заказчиком после оформления технического заключения и определения требуемых деталей.
Что входит в настройку профилегибочного станка после ремонта?
Настройка после ремонта необходима, чтобы убедиться, что восстановленные узлы работают согласованно, а станок готов к выполнению производственных операций. Сначала проверяют правильность сборки, крепление защитных элементов и отсутствие утечек, постороннего шума и чрезмерного нагрева. Затем выполняют контроль люфтов осей и проверяют, что механизмы перемещаются без заеданий. Если ремонт затрагивал привод, датчики или систему управления, инженер проверяет соответствие сигналов, работу блокировок и реакцию оборудования на команды оператора. Настройки зависят от модели станка, его комплектации, материала заготовки и требуемого профиля.
После первичной проверки выполняется последовательная наладка:
1. Установка и проверка исходного положения рабочих узлов и оснастки.
2. Контроль точности позиционирования и повторяемости перемещений.
3. Настройка рабочих параметров в пределах, предусмотренных изготовителем оборудования.
4. Проверка работы гидравлической и пневматической частей, если они участвуют в цикле формовки.
5. Тестовый запуск оборудования без нагрузки и проверка штатных защитных функций.
6. Пробная обработка материала с оценкой геометрии профиля, подачи и устойчивости цикла.
Если результат неудовлетворительный, специалист устанавливает причину отклонения и корректирует допустимые настройки либо рекомендует дополнительный ремонт. Пуск после ремонта выполняется после завершения проверок и подтверждения безопасной работы станка. Заказчику объясняют, какие параметры изменялись, какие признаки требуют остановки оборудования и как выполнять ежедневный осмотр. Объем наладки зависит от состава ремонта: после замены одного датчика он отличается от регулировки механики или восстановления привода. Компания работает Пн1-Пт 09-18 Сб-Вс вых.. При заказе услуги под ключ скидка от 11 процентов. Условия по срокам, стоимости и составу пусконаладочных операций определяются после диагностики; специальные режимы и испытания предварительно согласуются с ответственным представителем производства.